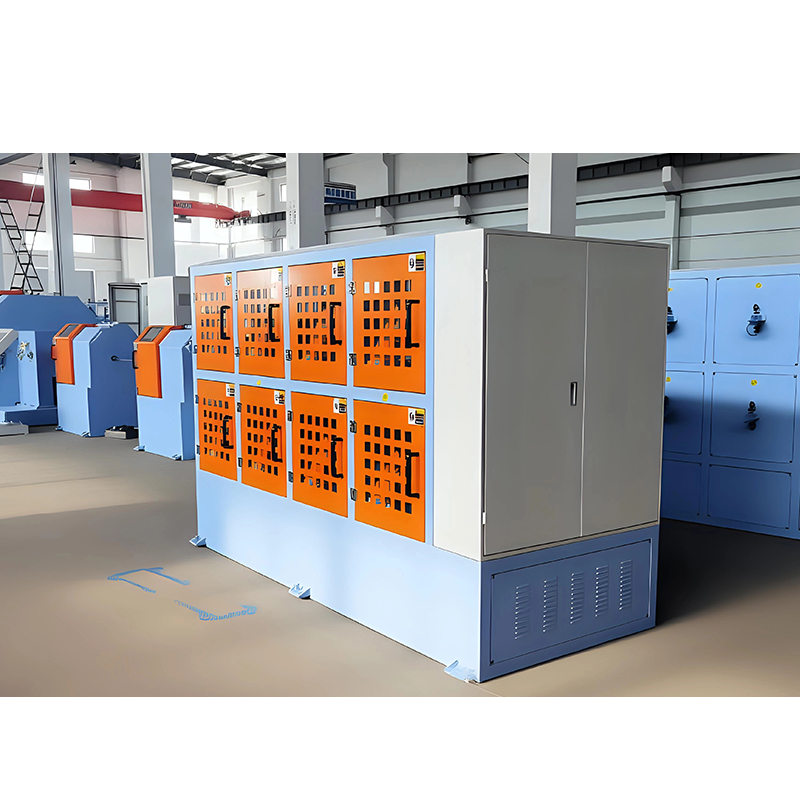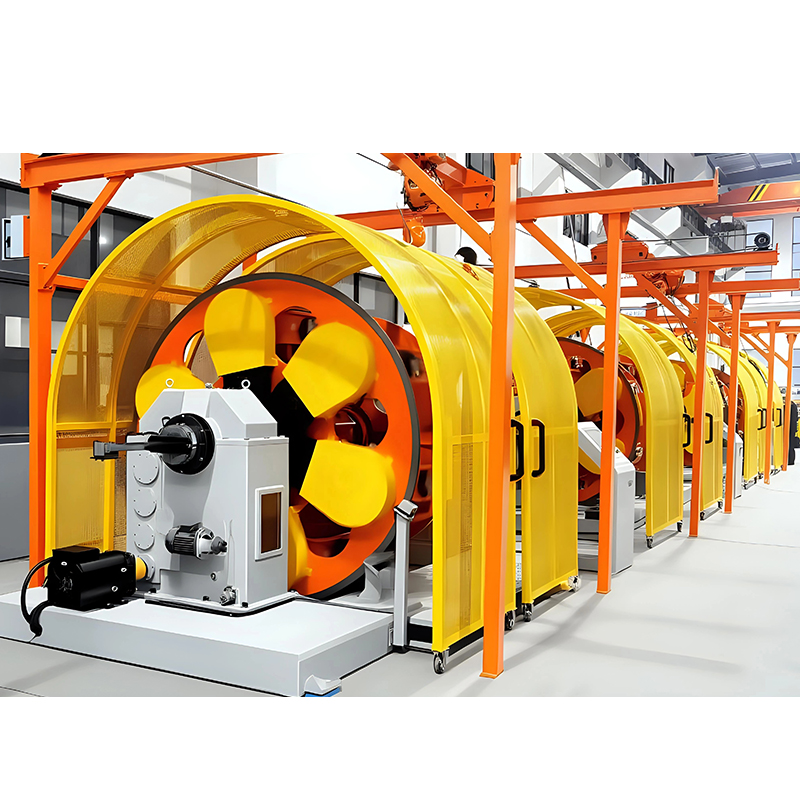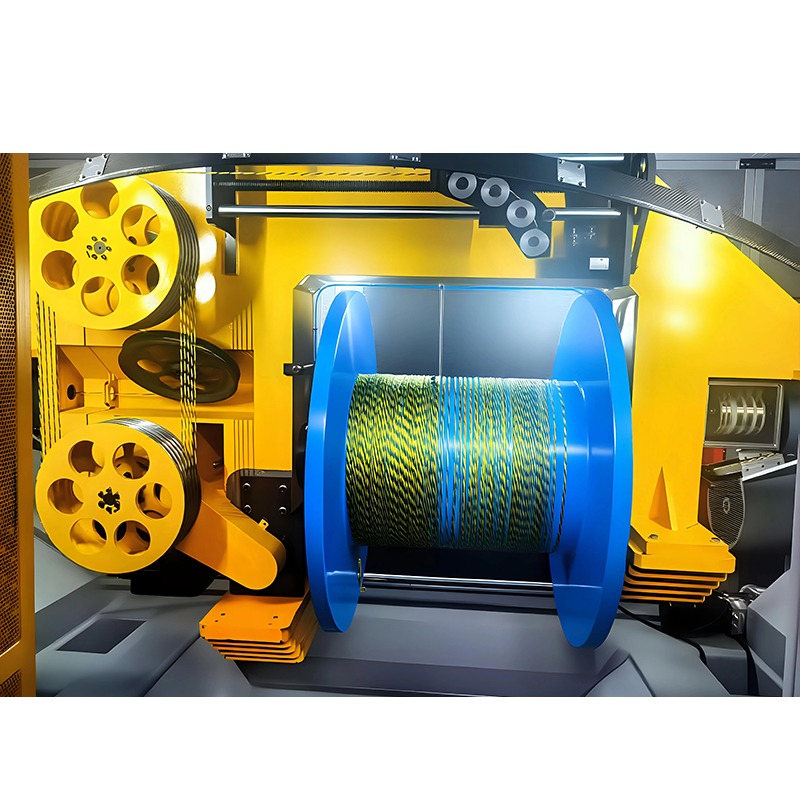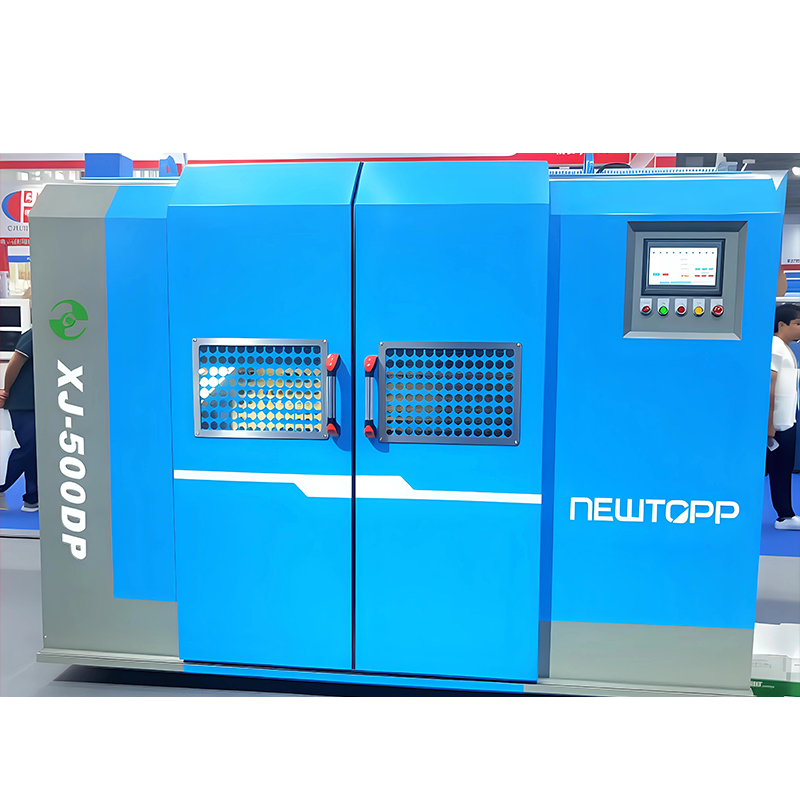




Apakah Mesin Pembuat Kabel Getah Silikon?
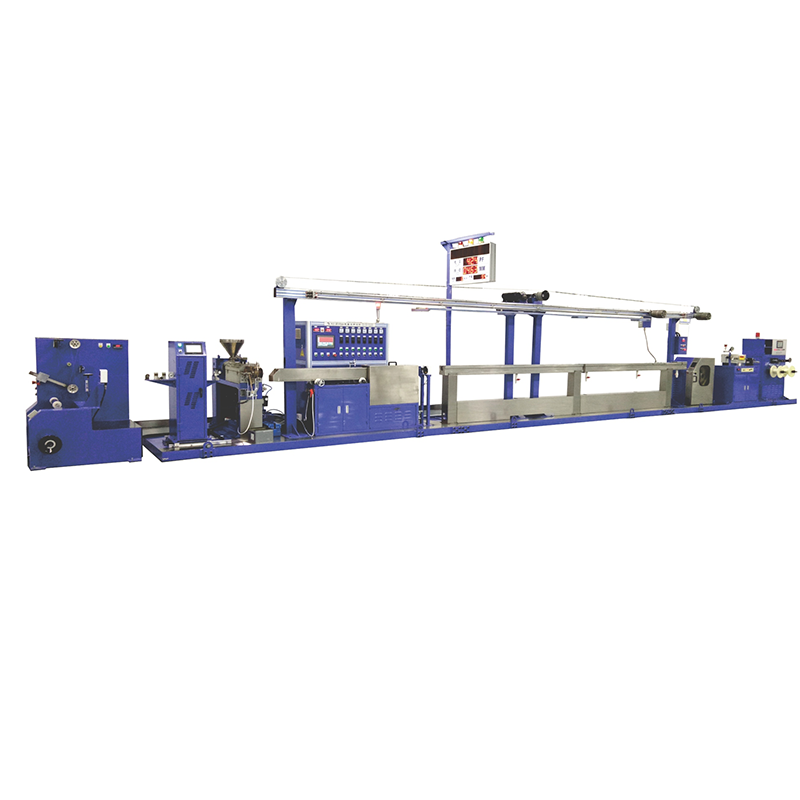
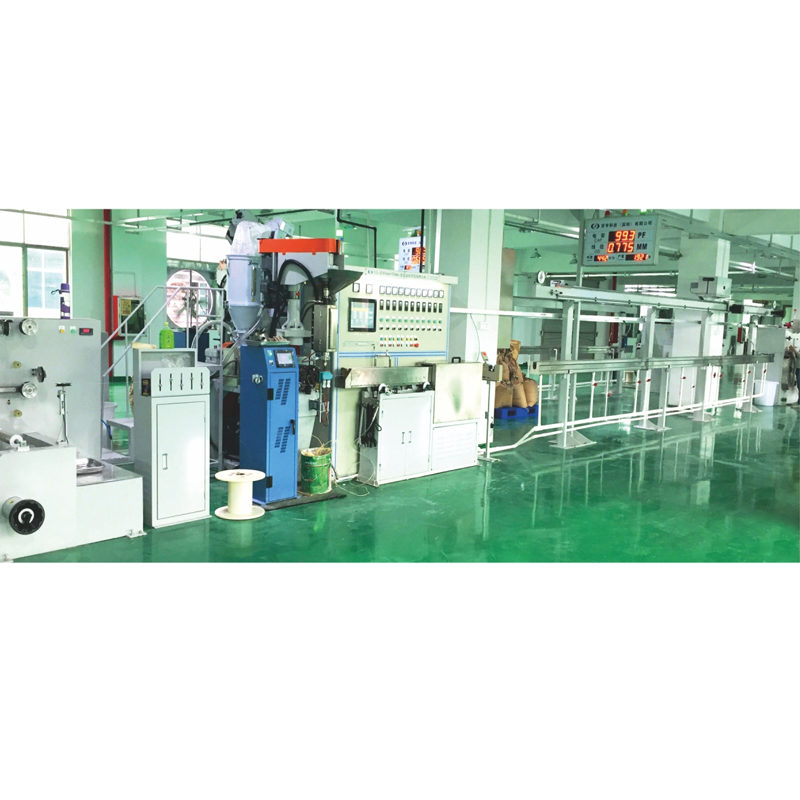
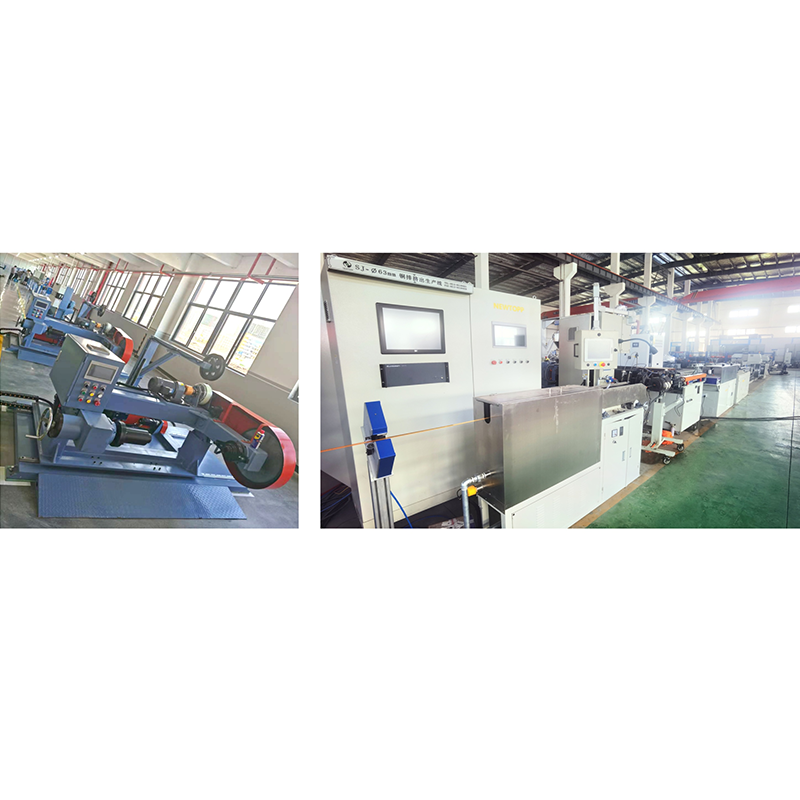
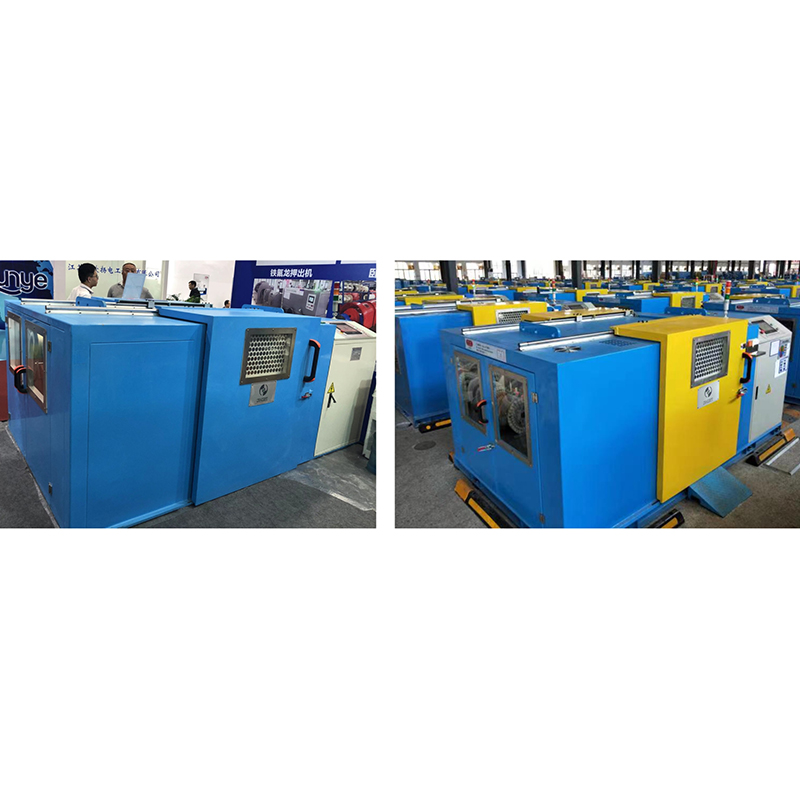
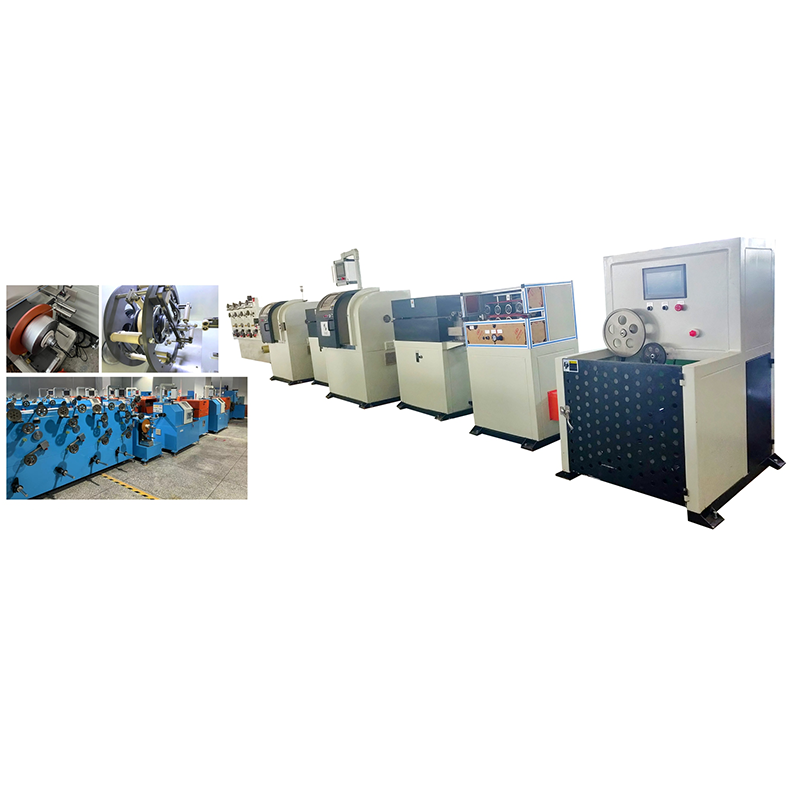
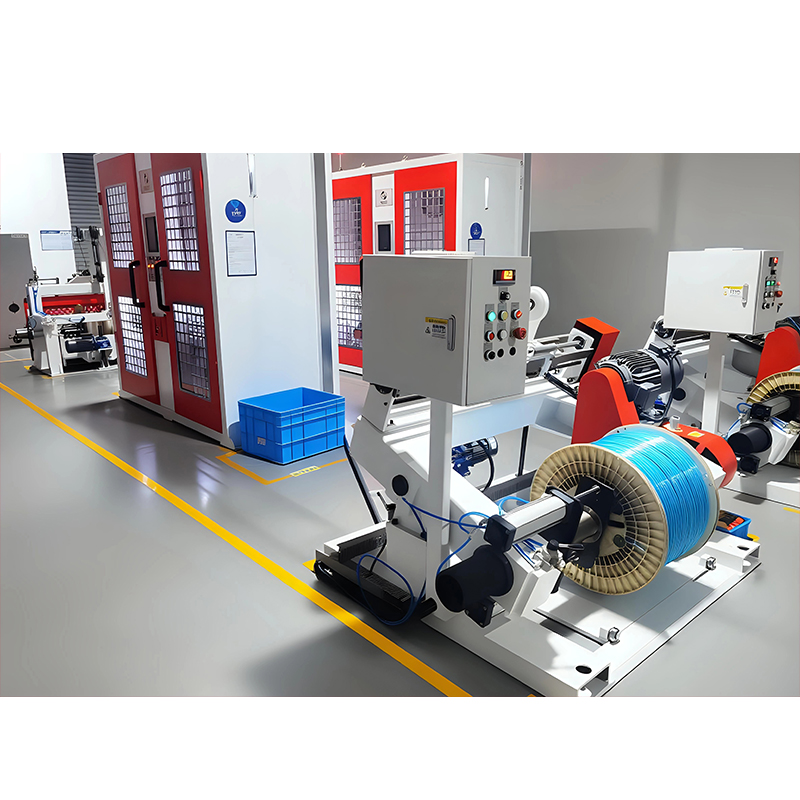
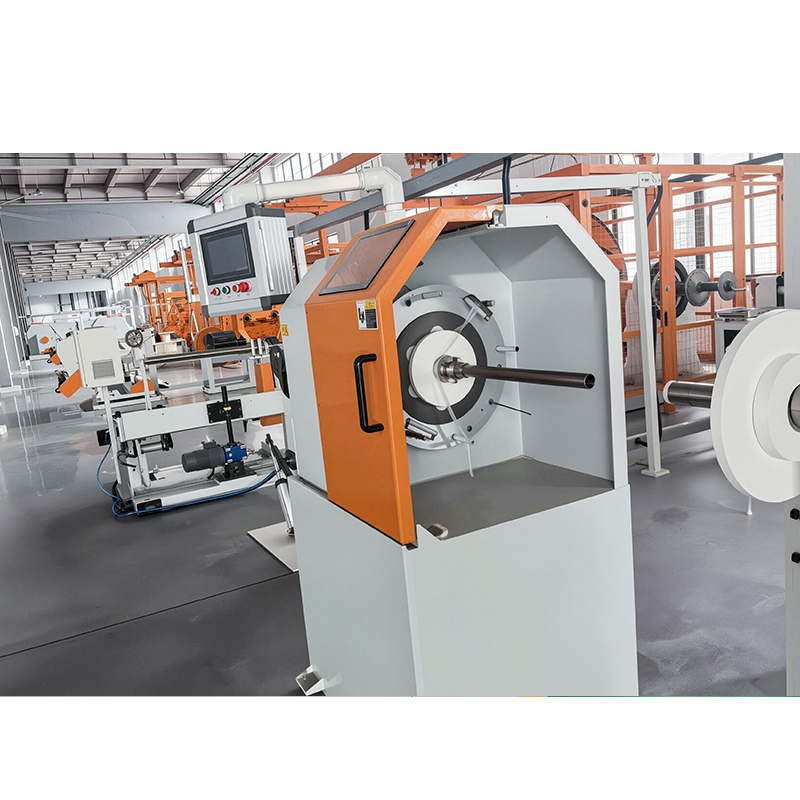
Getah silikon mesin membuat kabel ialah garisan penyemperitan lengkap yang menggunakan getah silikon yang tidak dikeringkan di sekeliling konduktor, memvulkankannya dalam saluran pengawetan udara panas, dan kemudian menyejukkan dan melilit kabel yang telah siap. Dari segi pengeluaran, ia bukan satu akhbar atau penggulung; ia adalah kereta api mesin yang diselaraskan di mana penyemperit, bahagian pengawetan, palung penyejukan, dan pengambilan mesti dipadankan dengan tingkah laku penawar kompaun dan toleransi ketebalan dinding kabel.
Getah silikon adalah termoset, jadi ia memproses secara berbeza daripada PVC atau polietilena. Kompaun memasuki penyemperit suapan sejuk sebagai getah tidak tervulkan, mesti disambung silang selepas penyemperitan, dan tidak boleh bertolak ansur dengan skru geseran tinggi yang digunakan untuk termoplastik. Talian yang direka untuk penebat konvensional tidak akan menghasilkan lapisan silikon yang konsisten, tanpa mengira kelajuan skru. Untuk penjelasan umum tentang cara talian penyemperitan dipasang, lihat panduan komprehensif kami untuk talian penyemperitan kabel.
Komponen Teras Talian Penyemperitan Getah Silikon
Setiap talian kabel getah silikon dibina daripada lima stesen berfungsi, dan spesifikasinya disambungkan rapat. Memilih penyemperit keluaran tinggi tanpa bahagian pengawetan yang sama panjang hanya memaksa talian berjalan lebih perlahan.
| Komponen | Fungsi | Nota pemilihan |
|---|---|---|
| Penyemperit getah suapan sejuk | Mengplastiskan sebatian silikon dan menghantarnya ke kepala silang | Tong terkawal suhu; Nisbah L/D biasanya 12:1 hingga 20:1 |
| Crosshead mati | Membimbing konduktor dan menggunakan lapisan getah seragam | Geometri mati dan penjajaran tengah mengawal kepekatan ketebalan dinding |
| Saluran pemvulkanan udara panas | Pautan silang sebatian silikon ke dalam elastomer yang stabil | Profil panjang dan suhu mesti sepadan dengan lengkung penyembuhan kompaun |
| Palung penyejukan | Mengurangkan suhu kabel sebelum diambil | Penyejukan air berperingkat menghalang kejutan haba dan keliangan |
| Haul-off dan take-up | Tarik kabel pada ketegangan berterusan dan gegelungkannya ke dram | Kestabilan kelajuan secara langsung mempengaruhi diameter dan bujur |
Bagaimana Proses Pengeluaran Kabel Getah Silikon Berfungsi
Proses ini mempunyai lima peringkat yang berbeza, dan setiap satu mempunyai kesan khusus terhadap kualiti penebat.
- Suapkan sebatian silikon ke dalam penyemperit suapan sejuk, tempat skru menyampaikan dan mengplastikannya tanpa haba geseran tinggi yang digunakan untuk termoplastik.
- Keluarkan di sekeliling konduktor melalui kepala silang, membentuk lapisan sepusat di atas kuprum atau konduktor terkandas.
- Vulkan kabel dalam saluran udara panas di mana pemangkin peroksida memaut silang getah ke dalam elastomer yang stabil.
- Sejukkan kabel secara beransur-ansur dalam palung air untuk mengunci dimensi dan mengelakkan keliangan.
- Ukur diameter dan ambil kabel siap ke dram dengan ketegangan terkawal.
Masa penyembuhan bergantung pada ketebalan dinding; untuk dinding silikon 2 mm biasa, saluran pengawetan boleh memanjang 12 hingga 30 meter pada talian berkelajuan tinggi. Bagi pengeluar yang menumpukan pada kabel penebat silikon teras tunggal — petunjuk motor, kabel pemanas dan pendawaian perkakas — talian penyemperitan penebat dawai teras yang khusus menyepadukan penyemperit, saluran pengawetan, penyejukan dan pengambilan dalam satu kereta api mesin, yang memendekkan pentauliahan dan memudahkan kawalan proses.
Getah Silikon lwn PVC lwn PTFE: Perbandingan Bahan
Pilihan bahan, lebih daripada mesin, menentukan kelas suhu dan kos kabel siap.
| Harta benda | Getah silikon | PVC | PTFE/FEP |
|---|---|---|---|
| Julat suhu berterusan | -60°C hingga 200°C | -40°C hingga 105°C | -200°C hingga 260°C |
| Fleksibiliti suhu rendah | Cemerlang | Lemah hingga sederhana | bagus |
| Prestasi nyalaan | Memadam sendiri dengan bahan tambahan | Pemadaman diri | Cemerlang |
| Kesukaran memproses | Memerlukan pemvulkanan | Mudah | sangat sukar |
| Kos bahan relatif | tinggi | rendah | Sangat tinggi |
Mesej praktikal untuk pembuat kabel ialah getah silikon memperoleh pelaburannya di mana suhu operasi berterusan melebihi 150°C dan fleksibiliti sejuk kedua-duanya diperlukan . Untuk pendawaian dalaman biasa, PVC adalah lebih murah untuk diproses. Untuk persekitaran yang melampau, PTFE menawarkan penarafan yang lebih tinggi tetapi pada kos bahan dan pemprosesan yang jauh lebih tinggi. Pilihan mesin mengikut spesifikasi produk, bukan sebaliknya.
Cara Memilih Mesin Pembuat Kabel Getah Silikon
Pemilihan bermula dengan spesifikasi kabel dan output sasaran, kemudian bergerak melalui ketepatan kawalan dan keupayaan pembekal.
Tentukan Spesifikasi Kabel Pertama
Pilih kelas suhu penebat, saiz konduktor, ketebalan dinding dan piawaian yang berkenaan sebelum membandingkan mesin. Parameter ini menetapkan keperluan dinding yang diawet, yang menentukan geometri cetakan dan panjang saluran pengawetan minimum. Kabel berkadar 180°C dan satu berkadar 200°C mungkin menggunakan sebatian silikon yang berbeza dengan lengkung penawar yang berbeza.
Padankan Kelajuan Talian dengan Kapasiti Pengawetan
Kelajuan talian dihadkan oleh masa penyembuhan, bukan sahaja oleh output skru. Jika bahagian pengawetan terlalu pendek, pengendali mesti memperlahankan talian sehingga kompaun bersilang sepenuhnya. Apabila pembekal memetik kelajuan, tanyakan diameter konduktor, ketebalan dinding dan kompaun yang dirujuk oleh kelajuan.
Nilai Kawalan Ketebalan Dinding
Penebat sepusat adalah sifat kualiti kabel silikon yang paling ketara. Penjajaran die, kestabilan tegangan lepasan dan ukuran diameter gelung tertutup semuanya menyumbang, jadi sahkan bahawa garisan itu termasuk maklum balas pengukuran dan bukannya pelarasan manual. Butiran peralatan penyemperitan kabel ketepatan menjelaskan perkara yang perlu dicari dalam pakej pengukur dan kawalan.
Sahkan Sokongan Proses dan Perkhidmatan Selepas Jualan
Percubaan pengeluaran pertama ialah tempat tingkah laku sebenar mesin muncul. Pembekal yang mentauliahkan talian dengan kompaun anda, melatih operator anda dan menyimpan alat ganti dan dokumentasi proses sedia akan menghapuskan kebanyakan risiko daripada barisan baharu.
Masalah Biasa dan Cara Mengelakkannya
Kebanyakan kecacatan pada kabel getah silikon boleh dikesan kepada empat punca.
- Keliangan: kelembapan atau produk sampingan yang tidak menentu terperangkap semasa pemvulkanan; diselesaikan dengan pengeringan bahan dan profil suhu yang betul.
- Penebat sipi: kepala mati tidak sejajar atau ketegangan pengambilan yang tidak stabil.
- Pengawetan bawah: bahagian pengawetan terlalu pendek atau suhu udara panas terlalu rendah untuk kelajuan talian.
- Koyak atau kekasaran permukaan: kelajuan skru yang salah, penyejukan tong tidak mencukupi, atau panjang tanah mati yang tidak sesuai.
Setiap mod kegagalan ini mempunyai laluan pembetulan khusus, dan panduan penyelesaian masalah kami untuk mesin penyemperit wayar merangkumi punca dan pembetulan secara terperinci secara sistematik.
Mengapa Pengalaman Sistem Penuh Penting
Apabila penyemperit, bahagian pengawetan dan pengambilan datang daripada pembekal yang berbeza, tanggungjawab untuk prestasi talian dibahagikan. Pengilang yang membina kereta api mesin yang lengkap mengawal antara muka, yang menjadikan ketekalan dimensi dan kestabilan penawar lebih mudah dicapai. Jiangsu Newtopp Precision Machinery telah mereka bentuk dan membina peralatan penyemperitan kabel, terkandas dan merakam sejak 2004, dengan pusat R&D sendiri, kemudahan pemesinan ketepatan, dan tiga kilang pembuatan di bawah satu organisasi.
Untuk pembinaan berbilang lapisan, jaket silikon luar digunakan dalam pas kedua pada wayar dan garisan penyemperitan sarung jaket kabel, yang bersaiz untuk diameter berkas yang lebih besar dan mengekalkan profil suhu yang sama merentas saluran pengawetan. Organisasi yang sama juga membekalkan mesin terdampar dan merakam, jadi program pengeluaran kabel silikon yang lengkap — pengalir konduktor, penebat silikon dan sarung silikon — boleh dirancang dan disokong daripada satu sumber.
Soalan Lazim
Apakah mesin membuat kabel getah silikon?
Ia ialah garis penyemperitan yang terdiri daripada penyemperit suapan sejuk, die silang kepala, saluran pemvulkanan udara panas, palung penyejukan, dan pengambilan, dibina untuk menghasilkan konduktor bertebat getah silikon atau kabel bersarung silikon.
Adakah terdapat perbezaan antara getah silikon dan getah silikon?
Kedua-dua istilah merujuk kepada keluarga material yang sama. Getah silikon ialah perihalan kimia elastomer polisiloksana; getah silikon ialah singkatan industri yang biasa digunakan dalam carian mesin dan nama produk.
Bolehkah garis penyemperitan PVC memproses getah silikon?
Selalunya tidak. Silikon ialah termoset yang mesti tervulkan selepas penyemperitan, jadi talian memerlukan bahagian pengawetan udara panas atau wap. Geometri skru penyemperit PVC juga berbeza daripada skru getah suapan sejuk yang diperlukan untuk silikon.
Mengapa garis getah silikon memerlukan saluran pengawetan yang panjang?
Kerana pemvulkanan memerlukan haba dan masa kediaman untuk memaut silang polimer. Panjang pengawetan menetapkan kelajuan garisan maksimum untuk ketebalan dinding tertentu; memendekkannya hanya mengurangkan output.
Apakah kelajuan keluaran yang boleh dicapai oleh talian kabel silikon?
Wayar bangunan silikon kecil biasa dihasilkan pada 20 hingga 80 m/min bergantung pada saiz konduktor, ketebalan dinding dan panjang bahagian pengawetan. Pembinaan berat berjalan lebih perlahan kerana haba mesti menembusi dinding getah yang lebih tebal.
Bagaimanakah saya memilih antara silikon dan penebat PTFE?
Bandingkan suhu berterusan, fleksibiliti dan persekitaran. Silikon meliputi kebanyakan keperluan kabel suhu tinggi dan fleksibel pada kos bahan yang lebih rendah daripada PTFE, manakala PTFE dipilih di mana penarafan suhu melampau melebihi 200°C adalah wajib.